

Поскольку волоконные лазеры продолжают доминировать на рынке металлообработки, один фактор оказывает значительное влияние как на производительность, так и на эксплуатационные расходы: ваш выбор вспомогательного газа.
Среди всех вспомогательных газов азот стал стандартом для высококачественной резки нержавеющей стали, низкоуглеродистой стали, алюминия и многих прецизионных применений.
- Принцип работы лазерной резки
- Почему помощь в выборе газа имеет значение
- Почему азот является предпочтительным вспомогательным газом
- Проблемы с подачей азота, с которыми сталкиваются производители
- Используемый азот имеет большое значение
- Реальная стоимость азота
- Определение размеров системы на объекте и расчет ОИ
- Откройте для себя генератор Atlas Copco LC N2

Лазерная резка - это процесс термического разделения, при котором высокомощный лазер расплавляет или испаряет металл по запрограммированному пути. Процесс включает в себя плавление, испарение и газовую эжекцию, каждый из которых влияет на эффективность удаления материала.
Вспомогательный газ высокого давления играет важнейшую роль в удалении расплавленного материала из прореза и непосредственно влияет на скорость резки, эффективность удаления расплава, качество кромки и контроль окисления.
К распространенным материалам, подвергающимся резке с помощью лазерных систем, относятся нержавеющая сталь, конструкционная сталь, алюминий и медные сплавы, которые по-разному реагируют на выбор газа и параметры резки. Волоконные лазеры теперь доминируют над системами CO₂, обеспечивая более высокую эффективность, более высокую скорость резки и более низкие эксплуатационные расходы, что, в свою очередь, увеличивает потребность в азоте для чистой и точной резки.
Для более глубокого понимания процесса лазерной резки ознакомьтесь с нашей подробной вики-статьей.
Вспомогательные газы выполняют две важные функции: они очищают расплавленный материал от разреза и защищают зону резки от кислорода в окружающем воздухе. Разные газы дают разные результаты:
- Кислород: быстрое резание конструкционной стали, но с окисленными, темными краями.
- Воздух: недорогая альтернатива, но содержание кислорода может привести к изменению цвета и образованию заусенцев.
- Азот: инертный, чистый и не окисляющийся. Идеально подходит для нержавеющей стали и алюминия.
- Смешанные газы: используются в нишевых областях применения, но реже в общем производстве.
Для цехов, которым требуются блестящие, чистые, готовые к сварке кромки, азот часто является предпочтительным решением.
Для более подробного объяснения того, как вспомогательные газы влияют на результаты резки, ознакомьтесь с нашим руководством по вспомогательным газам для лазерной резки: что такое вспомогательные газы и почему они важны.
Производители выбирают азот, поскольку он поддерживает чистоту кромок, предотвращает окисление и поддерживает высокие скорости резки, для которых разработаны современные волоконные лазеры. Волоконным лазерам обычно требуется азот под давлением 8-20 бар в зависимости от материала и толщины. При таком давлении азот постоянно удаляет расплав из прореза, обеспечивая быструю и точную резку.
Инертные свойства азота предотвращают окисление во время резки, что приводит к:
- Блестящие, чистые кромки без оксидов
- Высокое эстетическое качество без дополнительной обработки
- Готовые к сварке детали непосредственно со станка
- Стабильная, предсказуемая производительность резания
Чтобы лучше понять, почему азот является предпочтительным вспомогательным газом для чистой, высококачественной резки, прочитайте нашу статью о том, почему азот используется в лазерной резке.

Несмотря на свои преимущества, приобретение баллонов с азотом или насыпных жидкостей сопряжено со значительными трудностями, связанными с поставками.
Высокие и непредсказуемые операционные расходы
Доставка азота является одним из самых больших повторяющихся расходов в современном производстве, обусловленных следующими факторами:
- Высокая стоимость €/Нм³
- Стоимость аренды и доставки
- Потери от испарения в резервуарах для насыпных продуктов
- Нестабильность цен со стороны поставщиков
Зависимость от поставок
Если подача азота задерживается или пропускается, производство останавливается, иногда в середине смены. Требования к хранению, планирование транспортировки и зависимость от доступности поставщиков - все эти факторы создают риск.
Слишком высокая степень чистоты: многие мастерские платят за азот сверхвысокой чистоты, даже если он не требуется для их работы. Как правило, поставляемый газ имеет фиксированный уровень высокой чистоты (99,999%), тогда как система на месте эксплуатации имеет уровень чистоты, соответствующий фактическим требованиям предприятия.
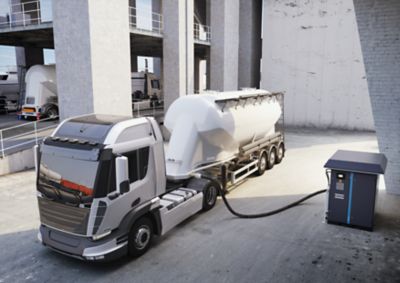
Проблемы устойчивого развития: поставки грузовых автомобилей и потери от испарения увеличивают воздействие на окружающую среду, что многие магазины сейчас стремятся уменьшить.
Чтобы получить более полный обзор проблем, с которыми сталкиваются производители при подаче азота, прочитайте нашу подробную статью о проблемах, связанных с подачей азота в производстве.
Теперь, когда мы знаем, что азот является предпочтительным вспомогательным газом, важно понимать, что не только азот даст результаты, необходимые вашему лазеру. Для достижения стабильной производительности необходима правильная степень чистоты, давление и расход.

1. Чистота: чистота влияет на окисление, внешний вид кромок и пригодность к сварке. Требования различаются в зависимости от:
- Тип материала
- Толщина
- Будет ли видна кромка
- Последующая обработка
2. Давление: для нержавеющей стали обычно требуется 8-14 бар; для алюминия часто требуется более высокое давление. Стабильность давления имеет решающее значение для стабильного качества.
3. Расход: расход зависит от мощности лазера, диаметра сопла, скорости резания и толщины материала. При использовании волоконных лазеров потребность в азоте резко возросла.
Знаете ли вы, что генерация газа на объекте осуществляется с фиксированным уровнем чистоты от 99,95 до 99,999 % в соответствии с требованиями вашего предприятия, что помогает оптимизировать общие затраты на газ.
Чтобы узнать, как определить правильные характеристики азота для стабильного качества резки, прочитайте нашу статью о требованиях к азоту для лазерной резки.
Как только вы поймете, сколько азота потребуется вашему лазеру, следующим шагом будет понимание того, что приводит к общим затратам. Несколько эксплуатационных факторов влияют на то, сколько азота вы используете и сколько вы платите за Нм³.
| Влияние на расход азота и стоимость | |
|---|---|
| Скорость резки | Более высокие скорости резания увеличивают расход азота в минуту. |
| Требования к составу, толщине и качеству материалов | Нержавеющая сталь, алюминий и листы большей толщины требуют большего объема азота. |
| Требования к давлению и расходу | Резка под высоким давлением значительно увеличивает расход азота. |
| Мощность лазера и размер сопла | Напрямую влияет на требуемый расход и общее потребление. |
| Требуемая чистота | Слишком высокая степень чистоты (например, плата за 99,999%, когда достаточно 99,9-99,99%) значительно увеличивает затраты. |
| Расход топлива | Пики, периоды простоя и ежедневные колебания влияют на общее потребление азота и стоимость. |
Сравнение вариантов подачи азота

Цилиндры / комплекты
- Самый высокий €/Нм³
- Давление снижается по мере опорожнения баллонов
- Надежная логистика и аренда
- Зависимость от поставок

Жидкое вещество
- Более высокая стабильность по сравнению с цилиндрами
- Потери от испарения
- Высокие фиксированные затраты
- По-прежнему зависит от внешнего питания

Производство азота на объекте
- Чистота, соответствующая требованиям вашего цеха (95-99,999%)
- Самая низкая стоимость на Нм³
- Стабильная подача под высоким давлением
- Полная независимость и контроль
Почему азот на объекте является самой экономичной моделью
Доставка азота обходится дорого из-за колебаний цен, потерь при испарении в резервуарах, логистических расходов и расходов на доставку, а также из-за того, что клиенты часто платят за высочайшую степень чистоты, независимо от того, нужен он им или нет.
Производство азота на месте, напротив, обеспечивает самые низкие €/Нм³, предсказуемые эксплуатационные расходы и отсутствие затрат на аренду или доставку, а также позволяет точно настроить чистоту в соответствии с фактическими потребностями в резке.
Оптимизация чистоты
Чистота оказывает большое влияние на стоимость азота. Большинству областей применения не требуется высочайший уровень чистоты для получения чистых, высококачественных резов.
Многие производители платят за чистоту 99,999% даже тогда, когда она не требуется.
Практичность:
- Чистая резка низкоуглеродистой стали и алюминия с низким уровнем чистоты (≈99,9-99,99%), что снижает затраты на систему и энергию
- Толстая нержавеющая сталь требует очень высокой степени чистоты, которую генератор LC N2 обеспечивает до 99,999%
Выбор подходящего уровня чистоты для вашей работы является одним из самых важных факторов экономии при выработке азота на месте.
Чтобы узнать, какие факторы влияют на стоимость азота и почему поставляемый азот по своей сути дороже, прочитайте нашу статью о реальной стоимости азота.
Генератор LC N₂, разработанный специально для лазерной резки, предоставляет производителям надежный, высокопроизводительный источник азота непосредственно на месте, обеспечивая чистоту, давление и стабильность, необходимые современным волоконным лазерам.
✔ Азот высокой чистоты (99,95-99,999%), соответствующий вашим потребностям в резании
✔ Постоянное высокое давление для чистых кромок без заусенцев
✔ Компактная, полностью интегрированная конструкция для простоты установки
✔ Низкая стоимость на Нм³ по сравнению с поставляемым азотом
✔ Полная независимость от баллонов, емкостей и графиков поставок
Если вы хотите добиться максимального качества резки, снизить эксплуатационные расходы и полностью контролировать подачу азота, генератор LC N₂ специально разработан для поддержки вашей работы.
- LC MIX: смешивает азот с контролируемым количеством кислорода, обеспечивая более чистую, острую и быструю резку толстых или сложных материалов, сокращая потребность в дополнительной обработке.
- LC GUARD: фильтрует частицы, масло и другие загрязняющие вещества из любого вспомогательного газа для защиты режущей головки, сохранения качества резки и предотвращения дорогостоящих простоев.
После того, как вы выбрали азот в качестве способа подачи на месте, следующим шагом является определение правильного размера системы в соответствии с требованиями вашего лазера и производственными целями.
Выбор правильного размера системы требует понимания следующих аспектов:
- Требования к чистоте
- Максимальный расход
- Требуемое давление
- Часы эксплуатации
- Смесь материалов
- Текущее потребление азота
Правильно подобранная система включает в себя генератор, компрессор и резервуары для хранения, рассчитанные как на непрерывный, так и на пиковый расход. Обычно срок окупаемости составляет от 12 до 36 месяцев, часто быстрее для высокопроизводительных цехов.
