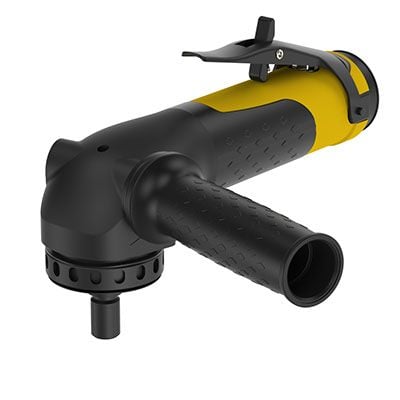
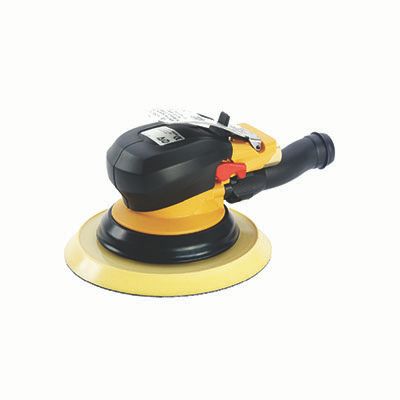
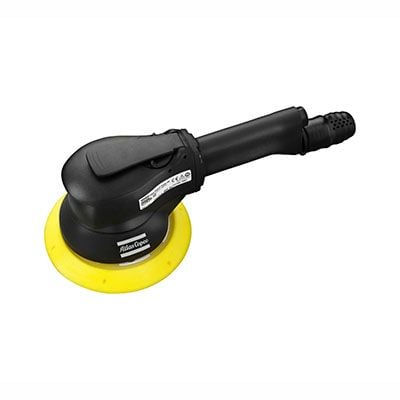
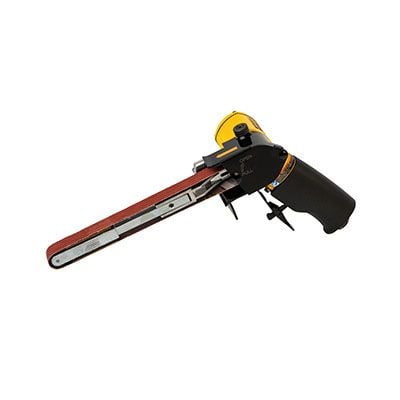
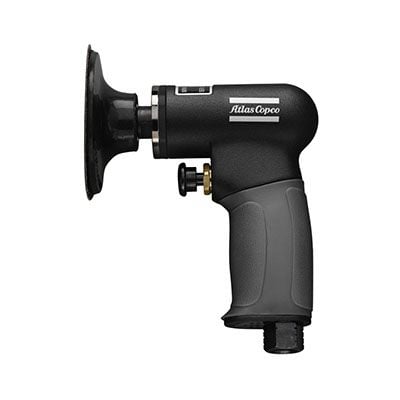
Yüzey Zımparalama ve Parlatma
Kaba taşlamanın odak noktası, malzeme kaldırma miktarı veya oranıdır. Ancak yüzey zımparalama ve parlatma uygulamalarında yüzey kalitesine çok daha fazla dikkat edilir. Başlıca örneklerin arasında zımparalama, parlatma ve finisaj bulunur. Bu işlemler bazen yüzey düzeltme olarak adlandırılır ve iş parçasının temel şeklini/boyutunu değiştirmeden yüzeyi iyileştirmeyi amaçlar. Malzeme kaldırma, genellikle birçok aşamayı içerecek biçimde, minimum ve makul ölçüde düzgün olması gerekir. Daha fazla oku
Amaç - Bölüm 2
Her yüzey güçlü bir mikroskobun altında büyütüldüğünde, bir dağ manzarasının kesiti gibi görünür. Daha pürüzsüz, daha homojen bir yüzey elde edebilmek için konturların kaldırılması, yani “tepelerin” düzleştirilmesi gerekir. Bu, bir noktaya odaklanmak yerine bir aşındırıcıyı daha geniş bir alanı kapsayacak biçimde yüzey üstünde ileri geri hareket ettirerek yapılabilir. Çok pürüzsüz bir yüzey elde edilmek istendiğinde, sıvı kullanmak "harcanan" taneleri gidermenin ve yüzeyi daha ince işlemenin etkili, düşük sürtünmeli bir yoludur.
Ayarlar: Dönüş Hızları - Bölüm 1
Aynı taşlama prensibi, yüzey uygulamaları için de geçerlidir. Daha kaba aşındırıcılar ve daha yüksek hızlar daha fazla malzeme kaldırır. Aşındırıcı ve yüzey arasında yüksek hızlarda temas gerçekleştirilmesi, besleme kuvvetini daha geniş bir alan üzerine ve daha fazla taneye yayar, böylece keskinlikleri korunur ve destek ile daha uzun bir bağlantı sağlanır. Hız, tanelerin çatlaklara veya çukurlara nüfuz etmeyeceği kadar yüksek olmamalıdır. Bu gerçekleşirse, yalnızca en üstteki kenarlar kaldırılır ve yüzey tamamen pürüzsüz olamaz.
Ayarlar: Dönüş Hızları - Bölüm 2
Temel zorluk, aletlerimizin hızını dengelemektedir. Yüksek hızlarda güç daha geniş bir alana yayılır ve bu verimlilik sağlayabilir. Ancak daha düşük hızlarda aşındırıcı çatlaklara daha derinlemesine nüfuz edebilir. Doğru hızı bulmak, hassas bir zımparalama ve parlatma sağlar. Bu, aşındırıcının sertliği ve esnekliği, desteğin şekli ve bir soğutma sıvısı veya macunun kullanılıp kullanılmadığı gibi çeşitli faktörlere bağlı olacak şekilde doğru çalışma hızının ayarlanması ile sağlanır.
Teknik
Pürüzsüz/eşit bir yüzey elde etmek için, yüzey taşlama sırasında ped/aşındırıcı asla aynı noktada sabit biçimde tutulmamalıdır. Eğer tutulursa, aşındırıcı malzemenin içine gömülmeye meyilli olur ve iyi bir yüzey elde edilemez. Besleme kuvveti her an, aletin maksimum dönüş hızının %60-80'inde tutulması gereken dönüş hızına göre ayarlanmalıdır. Yüzey kaba kaplamaya sahip bir aşındırıcıyla mümkün olduğu kadar pürüzsüz hale getirilince, finisaj için daha iyi kalite veya naylon kaplamalı bir aşındırıcı kullanılabilir.