

Dado que los láseres de fibra siguen dominando el mercado de la fabricación de metales, un factor tiene un impacto significativo tanto en el rendimiento como en los costes operativos: su elección del gas auxiliar.
Entre todos los gases auxiliares, el nitrógeno se ha convertido en el estándar para el corte de alta calidad de acero inoxidable, acero al carbono, aluminio y muchas aplicaciones de precisión.
- Cómo funciona el corte por láser
- Por qué es importante ayudar a elegir el gas
- Por qué el nitrógeno es el gas auxiliar preferido
- Retos de suministro de nitrógeno a los que se enfrentan los fabricantes
- El nitrógeno que utiliza marca la diferencia
- El verdadero coste del nitrógeno
- Dimensionamiento de un sistema in situ y cálculo del ROI
- Descubra el generador LC N2 de Atlas Copco

El corte por láser es un proceso de separación térmica en el que un láser de alta potencia funde o vaporiza el metal a lo largo de una ruta programada. El proceso incluye la fusión, la vaporización y la expulsión asistida por gas, cada uno de los cuales influye en la eficiencia de la eliminación de material.
El gas de asistencia a alta presión desempeña un papel fundamental a la hora de eliminar el material fundido del corte y afecta directamente a la velocidad de corte, la eficiencia de eliminación del fundido, la calidad de los bordes y el control de la oxidación.
Los materiales comunes cortados con sistemas láser incluyen acero inoxidable, acero al carbono, aluminio y aleaciones de cobre, todos ellos responden de manera diferente para ayudar en la elección del gas y los parámetros de corte. Los láseres de fibra ahora dominan los sistemas de CO₂, ofreciendo una mayor eficiencia, velocidades de corte más rápidas y menores costes operativos, lo que a su vez aumenta la demanda de nitrógeno para un corte limpio y preciso.
Para obtener una comprensión más profunda del proceso de corte por láser, explore nuestro artículo wiki detallado.
Los gases auxiliares desempeñan dos funciones esenciales: limpian el material fundido del corte y protegen la zona de corte del oxígeno del aire ambiente. Diferentes gases ofrecen diferentes resultados:
- Oxígeno: corte rápido en acero al carbono, pero deja bordes oxidados y más oscuros.
- Aire: alternativa de bajo coste, pero el contenido de oxígeno puede causar decoloración y rebabas.
- Nitrógeno: inerte, limpio y libre de oxidación. Opción ideal para acero inoxidable y aluminio.
- Gases mezclados: se utilizan en aplicaciones especializadas, pero son menos comunes en la fabricación general.
Para los talleres que necesitan bordes brillantes, limpios y listos para soldar, el nitrógeno suele ser la solución preferida.
Para obtener una explicación más detallada de cómo los gases de asistencia influyen en los resultados de corte, explore nuestra guía de gases de asistencia para el corte por láser: qué son los gases de asistencia y por qué son importantes.
Los fabricantes optan por el nitrógeno porque mantiene los bordes limpios, evita la oxidación y admite las altas velocidades de corte para las que están diseñados los láseres de fibra modernos. Los láseres de fibra suelen requerir de 8 a 20 bares de nitrógeno, dependiendo del material y el grosor. A estas presiones, el nitrógeno elimina constantemente el fundido de la ranura, lo que permite un corte rápido y de alta precisión.
Las propiedades inertes del nitrógeno evitan la oxidación durante el corte, lo que produce:
- Bordes brillantes, limpios y sin óxido
- Alta calidad estética sin reprocesamiento
- Piezas listas para soldar directamente de la máquina
- Rendimiento de corte estable y predecible
Para comprender mejor por qué el nitrógeno es el gas auxiliar preferido para un corte limpio y de alta calidad, lea nuestro artículo sobre por qué se utiliza el nitrógeno en el corte por láser.

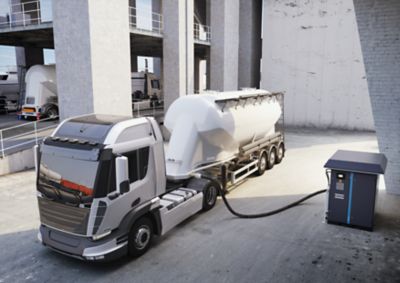
A pesar de sus ventajas, la compra de botellas de nitrógeno o líquido a granel presenta importantes desafíos relacionados con el suministro.
OPEX alto e impredecible
El nitrógeno suministrado es uno de los mayores gastos recurrentes en la fabricación moderna, impulsado por:
- Alto coste €/Nm³
- Tarifas de alquiler y entrega
- Pérdidas por evaporación en depósitos a granel
- Volatilidad de precios de los proveedores
Dependencia de las entregas
Cuando los suministros de nitrógeno se retrasan o se pierden, la producción se detiene, a veces a mitad de turno. Los requisitos de almacenamiento, la programación del transporte y la dependencia de la disponibilidad de los proveedores introducen riesgos.
Sobreespecificación de pureza: muchos talleres pagan por nitrógeno de ultrapura pureza incluso cuando no es necesario para su funcionamiento. El gas suministrado suele suministrarse a un nivel de pureza alto y fijo (99,999 %), mientras que un sistema in situ se especifica a un nivel de pureza alineado con los requisitos reales del taller.
Preocupaciones por la sostenibilidad: las entregas en camión y las pérdidas por evaporación aumentan la huella medioambiental, algo que muchos talleres se esfuerzan ahora por reducir.
Para obtener una visión general más completa de los retos a los que se enfrentan los fabricantes con el suministro de nitrógeno, lea nuestro artículo en profundidad sobre los retos del suministro de nitrógeno en la fabricación.
Ahora que sabemos que el nitrógeno es el gas de asistencia preferido, es importante comprender que no solo el nitrógeno proporcionará los resultados que su láser necesita. Necesita la pureza, la presión y el caudal adecuados para lograr un rendimiento constante.

1. Pureza: la pureza afecta a la oxidación, el aspecto de los bordes y la soldabilidad. Los requisitos varían en función de:
- Tipos de material
- Grosor
- Si el borde será visible
- Pasos posteriores al procesamiento
2. Presión: el acero inoxidable suele requerir 8-14 bar; el aluminio suele requerir presiones más altas. La estabilidad de la presión es fundamental para una calidad constante.
3. Flujo: el flujo depende de la potencia del láser, el diámetro de la boquilla, la velocidad de corte y el grosor del material. Con los láseres de fibra, la demanda de nitrógeno ha aumentado drásticamente.
¿Sabía que? La generación in situ se especifica en un nivel de pureza fijo entre el 99,95 % y el 99,999 % para adaptarse a los requisitos de su taller, lo que ayuda a optimizar los costes generales de gas.
Para saber cómo definir las especificaciones de nitrógeno adecuadas para una calidad de corte constante, lea nuestro artículo sobre los requisitos de nitrógeno para el corte por láser.
Una vez que sepa qué nitrógeno necesita su láser, el siguiente paso es comprender qué impulsa sus costes totales. Varios factores operativos influyen en la cantidad de nitrógeno que utiliza y cuánto paga por Nm³.
| Impacto en el consumo y el coste del nitrógeno | |
|---|---|
| Velocidad de corte | Las velocidades de corte más altas aumentan el consumo de nitrógeno por minuto. |
| Mezcla de materiales, espesor y requisitos de calidad | El acero inoxidable, el aluminio y las chapas más gruesas requieren mayores volúmenes de nitrógeno. |
| Demanda de presión y caudal | El corte a alta presión aumenta significativamente el consumo de nitrógeno. |
| Potencia del láser y tamaño de la boquilla | Influye directamente en el caudal requerido y en el consumo general. |
| Pureza requerida | La especificación excesiva de la pureza (por ejemplo, pagar un 99,999 % cuando un 99,9-99,99 % es suficiente) aumenta drásticamente el coste. |
| Consumo de energía | Los picos, los periodos de inactividad y la variabilidad diaria afectan al uso y al coste general del nitrógeno. |
Comparación de las opciones de suministro de nitrógeno

Cilindros / Paquetes
- Máximo €/Nm³
- La presión disminuye a medida que se vacían los cilindros
- Sólidos gastos generales de logística y alquiler
- Dependencia de las entregas

Líquido a granel
- Mayor estabilidad que los cilindros
- Pérdidas por evaporación
- Costes fijos elevados
- Todavía depende de la alimentación externa

Generación de nitrógeno in situ
- Pureza que se adapta a los requisitos de su tienda (95-99,999 %)
- Coste por Nm³ más bajo
- Suministro estable de alta presión
- Total independencia y control
Por qué el nitrógeno in situ es el modelo más rentable
El nitrógeno suministrado es costoso debido a las fluctuaciones de precios, las pérdidas por evaporación en depósitos a granel, los costes de logística y entrega, y porque los clientes a menudo acaban pagando por la máxima pureza, tanto si lo necesitan como si no.
La generación de nitrógeno in situ, por el contrario, ofrece los menores €/Nm³, gastos operativos predecibles y sin costes de alquiler o entrega, a la vez que le permite ajustar la pureza para adaptarse a las necesidades reales de corte.
Optimización de la pureza
La pureza tiene un gran impacto en el coste del nitrógeno. La mayoría de las aplicaciones no necesitan el más alto nivel de pureza para lograr cortes limpios y de alta calidad.
Muchos fabricantes pagan por una pureza del 99,999 % incluso cuando no es necesaria.
En la práctica:
- El acero al carbono y el aluminio se cortan de forma limpia con niveles de pureza más bajos (≈99,9-99,99 %), lo que reduce los costes del sistema y la energía
- El acero inoxidable grueso requiere una pureza muy alta, que el generador LC N2 está diseñado para proporcionar hasta un 99,999%
Seleccionar el nivel de pureza adecuado para su operación es una de las mayores palancas de ahorro de costes en la generación de nitrógeno in situ.
Para explorar qué factores impulsan el coste del nitrógeno y por qué el nitrógeno suministrado es inherentemente más caro, lea nuestro artículo sobre el verdadero coste del nitrógeno.
Diseñado específicamente para el corte por láser, el generador LC N₂ ofrece a los fabricantes una fuente de nitrógeno fiable y de alto rendimiento directamente in situ, ofreciendo la pureza, presión y estabilidad que exigen los láseres de fibra modernos.
✔ Nitrógeno de alta pureza (99,95-99,999 %) adaptado a sus necesidades de corte
✔ Salida de alta presión constante para bordes limpios y sin rebabas
✔ Diseño compacto y totalmente integrado para una instalación sencilla
✔ Menor coste por Nm³ en comparación con el nitrógeno suministrado
✔ Total independencia de cilindros, tanques a granel y calendarios de entrega
Si desea maximizar la calidad de corte, reducir los costes operativos y tomar el control total de su suministro de nitrógeno, el generador LC N₂ se ha diseñado específicamente para respaldar sus operaciones.
- LC MIX: Mezcla nitrógeno con una cantidad controlada de oxígeno para proporcionar cortes más limpios, afilados y rápidos en materiales gruesos o difíciles, a la vez que reduce la necesidad de posprocesamiento.
- LC GUARD: filtra partículas, aceite y otros contaminantes de cualquier gas auxiliar para proteger el cabezal de corte, preservar la calidad de corte y evitar costosos tiempos de inactividad.
Una vez que haya elegido el nitrógeno in situ como método de suministro, el siguiente paso es determinar el tamaño adecuado del sistema para adaptarse a los requisitos y objetivos de producción de su láser.
El dimensionamiento del sistema adecuado requiere comprender:
- Necesidades de pureza
- Caudal máximo requerido
- Presión requerida
- Horario de atención
- Mezcla de materiales
- Gasto actual de nitrógeno
Un sistema correctamente dimensionado incluye un generador, un compresor y depósitos de almacenamiento diseñados tanto para flujo continuo como pico. El retorno de la inversión típico oscila entre 12 y 36 meses, a menudo más rápido para talleres de alto rendimiento.
