

Da Faserlaser weiterhin den Markt der Metallherstellung dominieren, hat ein Faktor einen erheblichen Einfluss sowohl auf die Leistung als auch auf die Betriebskosten: Ihre Wahl des Hilfsgases.
Unter allen Hilfsgasen hat sich Stickstoff zum Standard für hochwertiges Schneiden von Edelstahl, Baustahl, Aluminium und vielen Präzisionsanwendungen entwickelt.
- So funktioniert Laserschneiden
- Warum die Unterstützung bei der Gasauswahl wichtig ist
- Warum Stickstoff das bevorzugte Hilfsgas ist
- Herausforderungen bei der Stickstoffversorgung für Hersteller
- Der von Ihnen verwendete Stickstoff macht den Unterschied
- Die wahren Kosten von Stickstoff
- Dimensionierung eines Systems vor Ort und Berechnung des ROI
- Entdecken Sie den Atlas Copco LC N2 Generator

Laserschneiden ist ein thermischer Trennungsprozess, bei dem ein Hochleistungslaser Metall auf einem programmierten Weg schmilzt oder verdampft. Der Prozess umfasst Schmelzen, Verdampfen und gasunterstützten Ausstoß, von denen jeder die Effizienz des Materialabtrags beeinflusst.
Hochdruck-Hilfsgas spielt eine entscheidende Rolle bei der Entfernung von geschmolzenem Material aus der Schnittfuge und wirkt sich direkt aus: Schnittgeschwindigkeit, Schmelzentfernungseffizienz, Kantenqualität und Oxidationskontrolle.
Zu den gängigen Materialien, die mit Lasersystemen geschnitten werden, gehören Edelstahl, Baustahl, Aluminium und Kupferlegierungen, die alle unterschiedlich reagieren, um die Gasauswahl und die Schneidparameter zu unterstützen. Faserlaser dominieren jetzt CO₂-Systeme und bieten eine höhere Effizienz, schnellere Schnittgeschwindigkeiten und niedrigere Betriebskosten, was wiederum den Stickstoffbedarf für sauberes, präzises Schneiden erhöht.
Für ein tieferes Verständnis des Laserschneidprozesses lesen Sie unseren ausführlichen Wiki-Artikel.
Hilfsgase erfüllen zwei wesentliche Aufgaben: Sie entfernen geschmolzenes Material vom Schnitt und schirmen die Schnittzone vor Sauerstoff in der Umgebungsluft ab. Verschiedene Gase liefern unterschiedliche Ergebnisse:
- Sauerstoff: Schnelles Schneiden von Baustahl, jedoch mit oxidierten, dunkleren Kanten.
- Luft: kostengünstige Alternative, aber Sauerstoffgehalt kann Verfärbungen und Grate verursachen.
- Stickstoff: Inert, sauber und oxidationsfrei. Ideal für Edelstahl und Aluminium.
- Gemischte Gase: Wird in Nischenanwendungen verwendet, aber weniger häufig in der allgemeinen Fertigung.
Für Werkstätten, die helle, saubere, schweißfertige Kanten benötigen, ist Stickstoff oft die bevorzugte Lösung.
Für eine detailliertere Erläuterung, wie Hilfsgase die Schneidergebnisse beeinflussen, lesen Sie unseren Leitfaden für Hilfsgase beim Laserschneiden: Was sind Hilfsgase und warum sind sie wichtig?
Hersteller entscheiden sich für Stickstoff, weil er saubere Kanten hält, Oxidation verhindert und die hohen Schnittgeschwindigkeiten unterstützt, für die moderne Faserlaser ausgelegt sind. Faserlaser benötigen in der Regel 8-20 bar Stickstoff, je nach Material und Dicke. Bei diesen Drücken entfernt Stickstoff konsistent die Schmelze aus dem Schnitt, was ein schnelles, hochpräzises Schneiden ermöglicht.
Die inerten Eigenschaften von Stickstoff verhindern die Oxidation während des Schneidens und erzeugen:
- Glänzende, saubere, oxidfreie Kanten
- Hohe ästhetische Qualität ohne Nachbearbeitung
- Schweißfertige Teile direkt aus der Maschine
- Stabile, berechenbare Schnittleistung
Um besser zu verstehen, warum Stickstoff das bevorzugte Hilfsgas für sauberes, hochwertiges Schneiden ist, lesen Sie unseren Artikel über den Einsatz von Stickstoff beim Laserschneiden.

Trotz seiner Vorteile birgt der Kauf von Stickstoffzylindern oder Schüttgut erhebliche versorgungstechnische Herausforderungen.
Hohe und unvorhersehbare OPEX
Gelieferter Stickstoff ist einer der größten wiederkehrenden Kosten in der modernen Fertigung, getrieben durch:
- Hohe Kosten €/Nm³
- Miet- und Lieferkosten
- Verdampfungsverluste in Großbehältern
- Preisvolatilität von Lieferanten
Abhängigkeit von Lieferungen
Wenn sich Stickstofflieferungen verzögern oder ausbleiben, stoppt die Produktion, manchmal mitten in der Schicht. Lageranforderungen, Transportplanung und die Abhängigkeit von der Lieferantenverfügbarkeit bringen alle Risiken mit sich.
Reinheitsüberschreitung: Viele Werkstätten bezahlen für ultrahochreinen Stickstoff, auch wenn er für ihren Betrieb nicht erforderlich ist. Das gelieferte Gas wird in der Regel mit einem festen, hohen Reinheitsgrad (99,999 %) geliefert, während ein bauseitiges System mit einem Reinheitsgrad spezifiziert wird, der den tatsächlichen Anforderungen der Werkstatt entspricht.
Nachhaltigkeitsbedenken: LKW-Lieferungen und Verdunstungsverluste erhöhen den ökologischen Fußabdruck, was viele Shops mittlerweile reduzieren wollen.
Für einen umfassenderen Überblick über die Herausforderungen, mit denen Hersteller bei der Stickstoffversorgung konfrontiert sind, lesen Sie unseren ausführlichen Artikel über Herausforderungen bei der Stickstoffversorgung in der Fertigung.
Da wir nun wissen, dass Stickstoff das bevorzugte Hilfsgas ist, ist es wichtig zu verstehen, dass nicht nur jeder Stickstoff die Ergebnisse liefert, die Ihr Laser benötigt. Sie benötigt die richtige Reinheit, den richtigen Druck und den richtigen Durchfluss, um eine gleichbleibende Leistung zu erzielen.

1. Reinheit: Reinheit wirkt sich auf Oxidation, Kantenaussehen und Schweißbarkeit aus. Die Anforderungen variieren je nach:
- Materialtyp
- Dicke
- Ob die Kante sichtbar sein wird
- Nachbearbeitungsschritte
2. Druck: Edelstahl benötigt in der Regel 8–14 bar; Aluminium benötigt oft höhere Drücke. Druckstabilität ist entscheidend für eine gleichbleibende Qualität.
3. Durchfluss: Der Durchfluss ist abhängig von Laserleistung, Düsendurchmesser, Schnittgeschwindigkeit und Materialdicke. Mit Faserlasern ist der Stickstoffbedarf dramatisch gestiegen.
Wussten Sie, dass die Erzeugung vor Ort auf einen festen Reinheitsgrad zwischen 99,95 % und 99,999 % spezifiziert ist, um den Anforderungen Ihrer Werkstatt zu entsprechen und die Gesamtgaskosten zu optimieren?
Wie Sie die richtigen Stickstoffspezifikationen für eine gleichbleibende Schnittqualität definieren, erfahren Sie in unserem Artikel über Stickstoffanforderungen beim Laserschneiden.
Sobald Sie wissen, welchen Stickstoff Ihr Laser benötigt, müssen Sie im nächsten Schritt verstehen, was Ihre Gesamtkosten antreibt. Mehrere Betriebsfaktoren beeinflussen, wie viel Stickstoff Sie verbrauchen und wie viel Sie pro Nm³ zahlen.
| Auswirkungen auf Stickstoffverbrauch und -kosten | |
|---|---|
| Schnittgeschwindigkeit | Höhere Schnittgeschwindigkeiten erhöhen den Stickstoffverbrauch pro Minute. |
| Materialmix, Dicke & Qualitätsanforderungen | Edelstahl, Aluminium und dickere Bleche erfordern höhere Stickstoffmengen. |
| Druck- und Durchflussbedarf | Das Hochdruckschneiden erhöht den Stickstoffverbrauch erheblich. |
| Laserleistung und Düsengröße | Beeinflusst direkt die erforderliche Durchflussmenge und den Gesamtverbrauch. |
| Reinheitsanforderung | Eine zu hohe Reinheit (z. B. 99,999 %, wenn 99,9-99,99 % ausreichen) erhöht die Kosten drastisch. |
| Konsumverhalten | Spitzen, Leerlaufzeiten und tägliche Schwankungen beeinflussen den gesamten Stickstoffverbrauch und die Stickstoffkosten. |
Vergleich der Stickstoffversorgungsoptionen

Zylinder/Bündel
- Höchstwert €/Nm³
- Druck nimmt mit leeren Zylindern ab
- Starke Logistik und Mietgemeinkosten
- Abhängigkeit von Lieferungen

Bulk Liquid
- Höhere Stabilität als Zylinder
- Verdampfungsverluste
- Hohe Fixkosten
- Noch abhängig von externer Versorgung

Stickstofferzeugung vor Ort
- Reinheit entsprechend den Anforderungen Ihres Shops (95-99,999 %)
- Niedrigste Kosten pro Nm³
- Stabile Hochdruckförderung
- Vollständige Unabhängigkeit und Kontrolle
Warum Stickstoff vor Ort das kostengünstigste Modell ist
Gelieferter Stickstoff ist aufgrund von Preisschwankungen, Verdunstungsverlusten in Großtanks, Logistik- und Liefergebühren teuer, und weil Kunden oftmals für höchste Reinheit bezahlen, unabhängig davon, ob sie ihn benötigen oder nicht.
Die Stickstofferzeugung vor Ort bietet hingegen die niedrigsten €/Nm³, vorhersehbare Betriebskosten und keine Miet- oder Lieferkosten, während Sie gleichzeitig die Reinheit auf die tatsächlichen Schneidanforderungen abstimmen können.
Optimierung für Reinheit
Reinheit hat einen großen Einfluss auf die Stickstoffkosten. Für die meisten Anwendungen ist höchste Reinheit nicht erforderlich, um saubere, hochwertige Schnitte zu erzielen.
Viele Hersteller bezahlen für 99,999 % Reinheit, auch wenn sie nicht benötigt wird.
Praktisches:
- Baustahl und Aluminium sauber geschnitten mit geringeren Reinheitsgraden (≈99,9-99,99 %), wodurch System- und Energiekosten gesenkt werden
- Dicker Edelstahl erfordert eine sehr hohe Reinheit, für die der LC N2-Generator bis zu 99,999 % liefert
Die Auswahl des richtigen Reinheitsgrads für Ihren Betrieb ist einer der größten Kosteneinsparungshebel bei der Stickstofferzeugung vor Ort.
Um herauszufinden, welche Faktoren die Stickstoffkosten beeinflussen und warum zugeführter Stickstoff inhärent teurer ist, lesen Sie unseren Artikel über die tatsächlichen Kosten von Stickstoff.
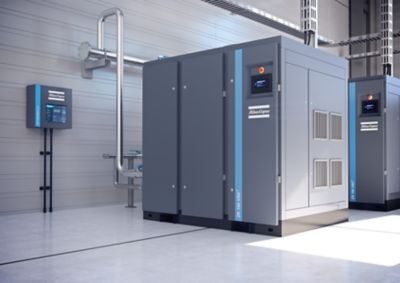
Der speziell für das Laserschneiden entwickelte LC N₂-Generator bietet Herstellern eine zuverlässige, leistungsstarke Stickstoffquelle direkt vor Ort und liefert die Reinheit, den Druck und die Stabilität, die moderne Faserlaser erfordern.
✔ Hochreiner Stickstoff (99,95-99,999 %), abgestimmt auf Ihre Schneidanforderungen
✔ Konstante Hochdruckleistung für saubere, gratfreie Kanten
✔ Kompaktes, vollständig integriertes Design für einfache Installation
✔ Geringere Kosten pro Nm³ im Vergleich zum zugeführten Stickstoff
✔ Vollständige Unabhängigkeit von Zylindern, Großtanks und Lieferplänen
Wenn Sie die Schnittqualität maximieren, die Betriebskosten senken und die volle Kontrolle über Ihre Stickstoffversorgung übernehmen möchten, ist der LC N₂-Generator speziell für Ihren Betrieb konzipiert.
- LC MIX: Mischt Stickstoff mit einer kontrollierten Sauerstoffmenge für sauberere, schärfere und schnellere Schnitte in dicken oder schwierigen Materialien und reduziert gleichzeitig den Bedarf an Nachbearbeitung.
- LC GUARD: Filtert Partikel, Öl und andere Verunreinigungen aus allen Hilfsgasen, um Ihren Schneidkopf zu schützen, die Schnittqualität zu erhalten und kostspielige Ausfallzeiten zu vermeiden.
Nachdem Sie Stickstoff vor Ort als Versorgungsmethode ausgewählt haben, ist der nächste Schritt die Bestimmung der richtigen Systemgröße, die den Anforderungen und Produktionszielen Ihres Lasers entspricht.
Die richtige Dimensionierung des Systems erfordert Verständnis:
- Reinheitsanforderungen
- Maximaler Durchflussbedarf
- Benötigter Druck
- Betriebs-stunden
- Materialmix
- Aktueller Stickstoffverbrauch
Ein richtig dimensioniertes System umfasst einen Generator, einen Kompressor und Speichertanks, die sowohl für kontinuierlichen als auch für Spitzendurchfluss ausgelegt sind. Typische Amortisationszeiten liegen zwischen 12 und 36 Monaten, oftmals schneller für Werkstätten mit hohem Durchsatz.
