

Ponieważ lasery światłowodowe nadal dominują na rynku produkcji metali, jeden czynnik ma znaczący wpływ zarówno na wydajność, jak i koszty operacyjne: wybór gazu pomocniczego.
Wśród wszystkich gazów pomocniczych azot stał się standardem dla wysokiej jakości cięcia stali nierdzewnej, stali miękkiej, aluminium i wielu zastosowań precyzyjnych.
- Jak działa cięcie laserowe
- Dlaczego pomoc w wyborze gazu jest ważna
- Dlaczego azot jest preferowanym gazem pomocniczym
- Wyzwania związane z dostawami azotu dla producentów
- Azot, którego używasz, ma znaczenie
- Prawdziwy koszt azotu
- Wymiarowanie systemu na miejscu i obliczanie zwrotu z inwestycji
- Poznaj generator Atlas Copco LC N2

Cięcie laserowe to proces cięcia termicznego, w którym laser o dużej mocy topi lub odparowuje metal wzdłuż zaprogramowanej ścieżki. Proces obejmuje topienie, odparowywanie i wyrzut wspomagany gazem, z których każdy wpływa na wydajność usuwania materiału.
Wysokociśnieniowy gaz wspomagający odgrywa kluczową rolę w usuwaniu stopionego materiału z cięcia i ma bezpośredni wpływ na: prędkość cięcia, wydajność usuwania stopionego materiału, jakość krawędzi i kontrolę utleniania.
Typowe materiały cięte za pomocą systemów laserowych to stal nierdzewna, stal miękka, aluminium i stopy miedzi, które wszystkie reagują inaczej, ułatwiając wybór gazu i parametrów cięcia. Lasery dominują obecnie nad systemami CO₂, oferując wyższą wydajność, szybsze prędkości cięcia i niższe koszty operacyjne, CO z kolei zwiększa zapotrzebowanie na azot do czystego, precyzyjnego cięcia.
Aby lepiej zrozumieć proces cięcia laserowego, zapoznaj się z naszym szczegółowym artykułem wiki.
Gazy wspomagające pełnią dwie zasadnicze funkcje: usuwają stopiony materiał z cięcia i chronią strefę cięcia przed tlenem z powietrza otoczenia. Różne gazy dają różne wyniki:
- Tlen: Szybkie cięcie stali miękkiej, ale pozostawia utlenione, ciemniejsze krawędzie.
- Powietrze: tania alternatywa, ale zawartość tlenu może powodować odbarwienia i zadziory.
- Azot: obojętny, czysty i nieutleniający. Idealny do stali nierdzewnej i aluminium.
- Gazy mieszane: stosowane w niszowych zastosowaniach, ale rzadziej w produkcji ogólnej.
Dla warsztatów, które potrzebują jasnych, czystych, gotowych do spawania krawędzi, azot jest często preferowanym rozwiązaniem.
Aby uzyskać bardziej szczegółowe wyjaśnienie, w jaki sposób gazy wspomagające wpływają na wyniki cięcia, zapoznaj się z naszym przewodnikiem po gazach wspomagających cięcie laserowe: czym są gazy wspomagające i dlaczego są ważne.
Producenci wybierają azot, ponieważ utrzymuje on czyste krawędzie, zapobiega utlenianiu i wspiera wysokie prędkości cięcia, do których zaprojektowane są nowoczesne lasery światłowodowe. Lasery światłowodowe zazwyczaj wymagają 8-20 barów azotu, w zależności od materiału i grubości. Przy tym ciśnieniu azot konsekwentnie usuwa stopiony materiał z nacięcia, umożliwiając szybkie i precyzyjne cięcie.
Właściwości obojętne azotu zapobiegają utlenianiu podczas cięcia, zapewniając:
- Błyszczące, czyste, beztlenkowe krawędzie
- Wysoka jakość estetyczna bez obróbki końcowej
- Części gotowe do spawania bezpośrednio z maszyny
- Stabilna, przewidywalna wydajność cięcia
Aby lepiej zrozumieć, dlaczego azot jest preferowanym gazem pomocniczym do czystego cięcia wysokiej jakości, przeczytaj nasz artykuł na temat tego, dlaczego azot jest używany w cięciu laserowym.

Pomimo swoich zalet zakup butli z azotem lub cieczy masowej wiąże się ze znacznymi wyzwaniami związanymi z zaopatrzeniem.
Wysokie i nieprzewidywalne OPEX
Dostarczany azot jest jednym z największych wydatków cyklicznych we współczesnej produkcji, spowodowanym przez:
- Wysoki koszt €/Nm³
- Opłaty za wynajem i dostawę
- Straty w wyniku parowania w zbiornikach masowych
- Wahania cen u dostawców
Zależność od dostaw
Gdy dostawy azotu są opóźnione lub pominięte, produkcja zatrzymuje się, czasami w połowie zmiany. Wymagania dotyczące przechowywania, planowania transportu i polegania na dostępności dostawców stwarzają ryzyko.
Nadmierna czystość: wiele warsztatów płaci za azot o bardzo wysokiej czystości, nawet jeśli nie jest on potrzebny do ich pracy. Dostarczany gaz jest zazwyczaj dostarczany na stałym, wysokim poziomie czystości (99,999%), podczas gdy system na miejscu jest określony na poziomie czystości zgodnym z rzeczywistymi wymaganiami zakładu.
Problemy związane ze zrównoważonym rozwojem: dostawy ciężarówek i straty spowodowane parowaniem zwiększają wpływ na środowisko, co wiele zakładów stara się teraz zmniejszyć.
Aby uzyskać bardziej wyczerpujący przegląd wyzwań, z jakimi borykają się producenci w związku z dostarczaniem azotu, przeczytaj nasz szczegółowy artykuł na temat wyzwań związanych z dostarczaniem azotu w produkcji.
Teraz, gdy wiemy, że azot jest preferowanym gazem pomocniczym, ważne jest, aby zrozumieć, że nie tylko azot zapewni wyniki wymagane przez laser. Aby uzyskać stałą wydajność, wymaga ona odpowiedniej czystości, ciśnienia i przepływu.

1. Czystość: czystość wpływa na utlenianie, wygląd krawędzi i spawalność. Wymagania różnią się w zależności od:
- Rodzaje materiałów
- Grubość
- Czy krawędź będzie widoczna
- Przetwarzanie końcowe
2. Ciśnienie: stal nierdzewna zazwyczaj wymaga 8-14 bar; aluminium często wymaga wyższych ciśnień. Stabilność ciśnienia ma kluczowe znaczenie dla stałej jakości.
3. Przepływ: Przepływ zależy od mocy lasera, średnicy dyszy, prędkości cięcia i grubości materiału. W przypadku laserów włóknowych znacząco wzrosło zapotrzebowanie na azot.
Czy wiesz, że wytwarzanie gazu na miejscu jest określone na stałym poziomie czystości od 99,95% do 99,999%, aby spełnić wymagania Twojego zakładu, co pomaga zoptymalizować ogólne koszty gazu.
Aby dowiedzieć się, jak zdefiniować odpowiednie specyfikacje azotu dla stałej jakości cięcia, przeczytaj nasz artykuł na temat wymagań dotyczących azotu do cięcia laserowego.
Gdy już wiesz, jakiego azotu potrzebuje Twój laser, następnym krokiem jest zrozumienie, co wpływa na ogólne koszty. Kilka czynników operacyjnych wpływa na ilość zużywanego azotu i na to, ile płacisz za Nm³.
| Wpływ na zużycie azotu i koszty | |
|---|---|
| Prędkość cięcia | Wyższe prędkości skrawania zwiększają zużycie azotu na minutę. |
| Mieszanka materiałów, grubość i wymagania jakościowe | Stal nierdzewna, aluminium i grubsze blachy wymagają większej ilości azotu. |
| Zapotrzebowanie na ciśnienie i przepływ | Cięcie wysokociśnieniowe znacznie zwiększa zużycie azotu. |
| Moc lasera i rozmiar dyszy | Bezpośredni wpływ na wymagane natężenie przepływu i całkowite zużycie. |
| Wymagana czystość | Nadmierna czystość (np. płacenie za 99,999%, gdy 99,9-99,99% jest wystarczające) znacznie zwiększa koszty. |
| Charakterystyka zużycia | Szczyty, okresy bezczynności i dzienna zmienność wpływają na ogólne zużycie azotu i koszty. |
Porównanie opcji zasilania azotem

Butle / wiązki butli
- Najwyższy współczynnik €/Nm³
- Ciśnienie spada wraz z opróżnianiem butli
- Nakłady na logistykę i koszty ogólne wynajmu
- Zależność od dostaw

Ciekły gaz masowy
- Większa stabilność niż w przypadku butli
- Straty w wyniku parowania
- Wysokie koszty stałe
- Nadal zależy od zewnętrznych dostaw

Wytwarzanie azotu na miejscu
- Czystość zgodna z wymaganiami zastosowania (95-99,999%)
- Najniższy koszt na Nm³
- Stabilne dostawy gazu pod wysokim ciśnieniem
- Całkowita niezależność i kontrola
Dlaczego azot na miejscu jest najbardziej opłacalnym modelem
Dostarczany azot jest kosztowny ze względu na wahania cen, straty spowodowane parowaniem w zbiornikach masowych, opłaty logistyczne i za dostawę, a także dlatego, że klienci często płacą za najwyższą czystość, niezależnie od tego, czy jej potrzebują, czy nie.
Natomiast wytwarzanie azotu na miejscu oferuje najniższe koszty €/Nm³, przewidywalne koszty operacyjne i brak kosztów wynajmu lub dostawy, jednocześnie umożliwiając precyzyjne dostosowanie czystości do rzeczywistych potrzeb w zakresie cięcia.
Optymalizacja czystości
Czystość ma duży wpływ na koszt azotu. Większość zastosowań nie wymaga najwyższego poziomu czystości, aby uzyskać czyste, wysokiej jakości cięcia.
Wielu producentów płaci za czystość 99,999% nawet wtedy, gdy nie jest ona potrzebna.
W praktyce:
- Stal miękka i aluminium cięte są czysto z niższym poziomem czystości (≈99,9-99,99%), co zmniejsza koszty systemu i energii
- Gruba stal nierdzewna wymaga bardzo wysokiej czystości, którą generator LC N2 jest zaprojektowany do dostarczania do 99,999%
Wybór odpowiedniego poziomu czystości dla danej operacji jest jedną z największych dźwigni oszczędności kosztów w produkcji azotu na miejscu.
Aby dowiedzieć się, jakie czynniki wpływają na koszt azotu i dlaczego dostarczany azot jest z natury droższy, przeczytaj nasz artykuł na temat rzeczywistego kosztu azotu.
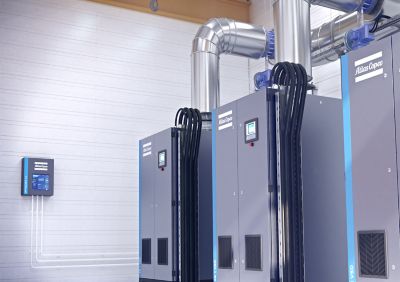
Zaprojektowany specjalnie do cięcia laserowego generator LC N₂ zapewnia producentom niezawodne, wysokowydajne źródło azotu bezpośrednio na miejscu, zapewniając czystość, ciśnienie i stabilność wymagane przez nowoczesne lasery włóknowe.
✔ Azot o wysokiej czystości (99,95-99,999%) dostosowany do potrzeb cięcia
✔ Stała wydajność wysokiego ciśnienia zapewnia czyste krawędzie bez zadziorów
✔ Kompaktowa, w pełni zintegrowana konstrukcja ułatwiająca instalację
✔ Niższy koszt na Nm³ w porównaniu z dostarczanym azotem
✔ Całkowita niezależność od butli, zbiorników masowych i harmonogramów dostaw
Jeśli chcesz zmaksymalizować jakość cięcia, obniżyć koszty operacyjne i przejąć pełną kontrolę nad dopływem azotu, generator LC N₂ został zaprojektowany specjalnie z myślą o wsparciu Twojej działalności.
- LC MIX: Miesza azot z kontrolowaną ilością tlenu, aby zapewnić czystsze, ostrzejsze i szybsze cięcie grubych lub trudnych materiałów, jednocześnie zmniejszając potrzebę obróbki końcowej.
- LC GUARD: Filtruje cząstki stałe, olej i inne zanieczyszczenia z gazu pomocniczego, aby chronić głowicę tnącą, zachować jakość cięcia i uniknąć kosztownych przestojów.
Po wybraniu azotu jako metody zasilania na miejscu, następnym krokiem jest określenie właściwej wielkości systemu, aby spełnić wymagania i cele produkcyjne lasera.
Dobór odpowiedniego systemu wymaga zrozumienia:
- Wymagania dotyczące czystości
- Maksymalne zapotrzebowanie
- Wymagane ciśnienie
- Godziny operacyjne
- Mieszanka materiałów
- Aktualne zużycie azotu
Odpowiednio zwymiarowany system obejmuje generator, sprężarkę i zbiorniki magazynowe zaprojektowane zarówno do przepływu ciągłego, jak i szczytowego. Typowy zwrot z inwestycji wynosi od 12 do 36 miesięcy, często szybciej w przypadku wysokiego zapotrzebowania zakłądu.
